
 中文简体
Apabila anda menentukan injap untuk garisan proses kritikal, perbezaan antara penutupan yang boleh dipercayai dan silang yang berbahaya sering turun kepada beberapa mililiter kebocoran seminit. Ujian kebocoran injap ialah pengesahan sistematik bahawa injap boleh mengandungi cecair proses di bawah tekanan—kedua-duanya daripada terlepas ke atmosfera dan daripada melalui elemen penutup tertutup. Panduan ini menerangkan dua laluan kebocoran asas, kaedah ujian yang digunakan dalam pembuatan dan penyelenggaraan, piawaian industri utama yang anda akan hadapi dalam spesifikasi teknikal, dan cara menggunakan pengetahuan ini untuk menilai program jaminan kualiti pembekal.
Apakah Ujian Kebocoran Injap dan Mengapa Ia Penting?
Ujian kebocoran injap ialah aplikasi terkawal bagi medium ujian pada injap untuk mengesahkan integriti sempadan tekanannya dan keberkesanan mekanisme penutupannya. Ia dilakukan untuk mengesahkan bahawa injap memenuhi keteguhan metalurgi, kualiti pembuatan dan keperluan prestasi berfungsi sebelum ia memasuki perkhidmatan.
Kebocoran dalam injap jatuh ke dalam salah satu daripada dua kategori:
- Kebocoran luaran —medium melarikan diri dari bahagian dalam injap ke persekitaran sekeliling melalui badan, bonet, pengedap batang, atau gasket sendi. Jenis ini sentiasa tidak boleh diterima dalam sebarang kuantiti.
- Kebocoran dalaman —melalui sederhana dari bahagian tekanan tinggi ke bahagian tekanan rendah melalui elemen penutup tertutup (cakera, bola, pintu pagar atau palam). Jenis ini dikawal oleh had penerimaan yang berbeza mengikut jenis injap, bahan pengedap dan piawaian yang mengawal.
Kebocoran yang tidak terkawal mempunyai akibat operasi langsung. Injap pengasingan yang bocor dalam kereta api penukar haba memaksa penutupan loji tidak berjadual. Injap stim yang melepasi membazirkan tenaga secara berterusan. Dalam perkhidmatan media hidrokarbon atau toksik, sama ada laluan kebocoran menjadi isu keselamatan kakitangan dan pematuhan alam sekitar. Atas sebab ini, ujian kebocoran bukanlah satu formaliti—ia merupakan pintu kualiti utama antara reka bentuk injap dan penggunaan medannya. Piawaian API 598 dan ISO 5208 mentakrifkan prosedur ujian dan kriteria penerimaan yang paling biasa dirujuk dalam spesifikasi injap di seluruh dunia.
Ujian Shell lwn Ujian Kebocoran Tempat Duduk: Dua Jenis Kebocoran
Pengilang dan kakitangan pemeriksaan menilai kedua-dua laluan kebocoran secara bebas, dalam urutan tetap, dan terhadap kriteria penerimaan yang berbeza.
Ujian Shell (Integriti Sempadan Tekanan)
Ujian cangkerang, juga dipanggil ujian badan, mengesahkan bahawa bahagian yang mengandungi tekanan injap—badan, bonet dan sendinya—boleh menahan tekanan tinggi tanpa kebocoran luaran yang kelihatan. Air adalah medium ujian biasa. Tekanan ujian biasanya 1.5 kali tekanan terkadar injap pada suhu yang ditentukan, mengikut API 598. Kriteria penerimaan tidak jelas: tiada kebocoran yang kelihatan adalah dibenarkan. Sebarang tangisan, peluh, atau pembentukan titisan pada permukaan luaran merupakan kegagalan. Injap besar dan tekanan tinggi memerlukan masa tahan yang lebih lama secara proporsional untuk membolehkan penstabilan tekanan dan mendedahkan resapan yang perlahan.
Ujian Kebocoran Tempat Duduk (Keketatan Elemen Penutupan)
Ujian kebocoran tempat duduk mengesahkan keberkesanan pengedap elemen penutup tertutup terhadap gelang tempat duduk. Di sinilah tuntutan "sifar kebocoran" mesti diteliti. Kadar kebocoran yang boleh diterima bergantung kepada tiga faktor:
- Jenis injap —injap pintu dan injap bola umumnya mencapai penutupan yang lebih ketat daripada injap rama-rama dengan bahan pengedap yang serupa.
- Bahan pengedap —kerusi elastomer (EPDM, PTFE, nitril) boleh memenuhi pada asasnya sifar kebocoran di bawah kriteria tempat duduk lembut API 598, manakala tempat duduk logam ke logam membenarkan kadar kebocoran yang kecil tetapi boleh diukur.
- Piawaian pentadbiran —API 598 menentukan kebocoran maksimum yang dibenarkan untuk setiap jenis injap dan saiz nominal; ISO 5208 menyediakan set kelas kadar yang lebih luas yang boleh dipilih oleh pembeli.
Ujian cangkerang mesti dilengkapkan dan diterima sebelum ujian kebocoran tempat duduk bermula, kerana kecacatan pada sempadan tekanan akan membatalkan sebarang pengukuran kebocoran dalaman yang berikutnya. Untuk contoh bagaimana integriti pengedap mempengaruhi keluarga produk tertentu, pertimbangkan reka bentuk injap sehala tutup perlahan , di mana kebocoran tempat duduk secara langsung memberi kesan kepada pencegahan aliran balik dan kawalan tukul air dalam sistem pengepaman.
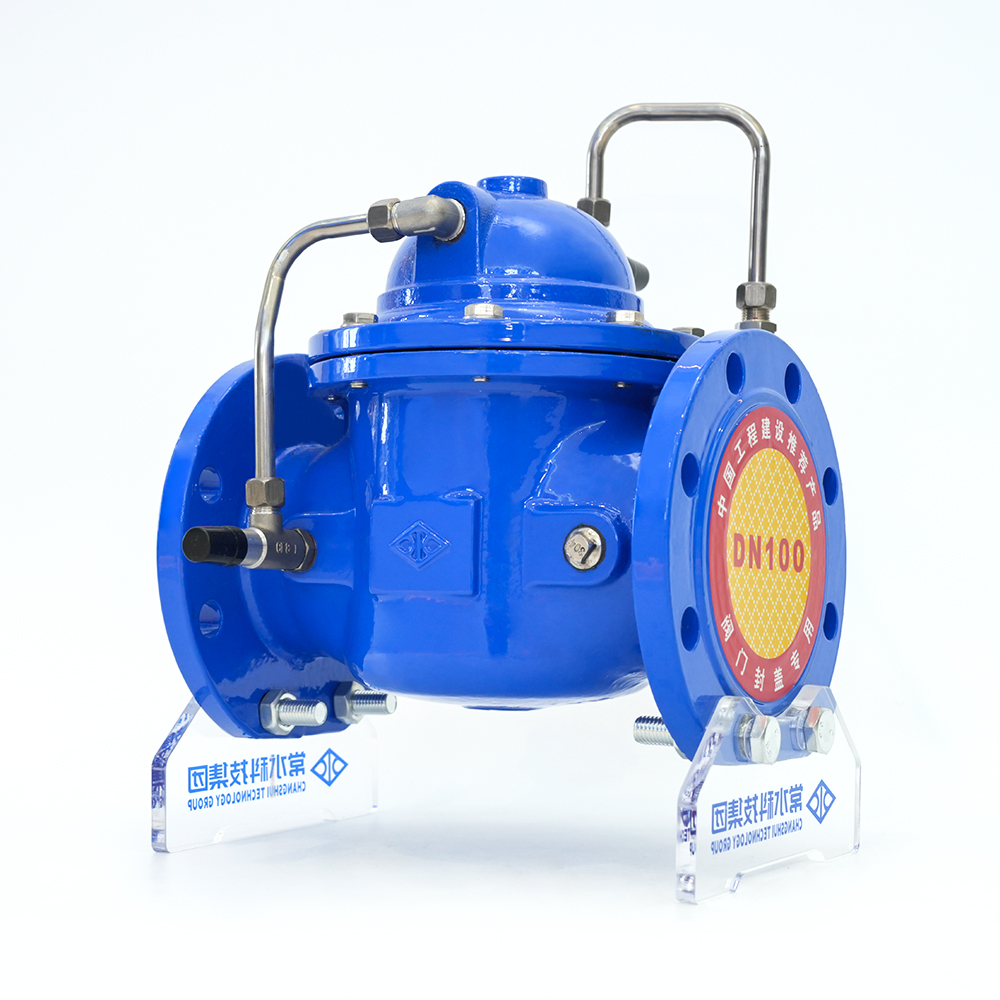 Injap Semak Penutupan Perlahan Besi Mulur 300X-16Q Pembekal, Syarikat OEM/ODM - Chan Changshui ialah pembekal Injap Semak Penutupan Lambat Besi Mulur tersuai China 300X-16Q dan syarikat OEM/ODM Injap Semak Penutupan Lambat 300X-16Q,... Lihat Produk →
Ujian Kebocoran Hidrostatik lwn Pneumatik: Memilih Medium yang Tepat
Pilihan medium ujian—cecair atau gas—mempunyai kesan yang tegas terhadap keselamatan, kepekaan dan kepraktisan ujian. Kedua-dua kaedah tidak lebih baik secara universal; pemilihan yang betul bergantung pada keadaan servis injap, ambang pengesanan kebocoran yang diperlukan dan persekitaran ujian.
| Parameter | Ujian Hidrostatik | Ujian Pneumatik |
|---|---|---|
| Medium biasa | Air, kadang-kadang dengan bahan tambahan anti-karat | Udara, nitrogen atau gas lengai |
| Sensitiviti pengesanan kebocoran | Sederhana; aliran cecair kelihatan pada orifis yang lebih besar | Tinggi; gas keluar melalui saluran mikro dan boleh dikesan dengan larutan sabun |
| Risiko keselamatan | Rendah; tenaga yang disimpan adalah minimum disebabkan oleh ketidakmampatan bendalir | Tinggi; gas termampat menyimpan tenaga yang ketara; kegagalan boleh menjadi letupan |
| Latihan tekanan ujian | Biasanya 1.5 × tekanan terkadar | Biasanya 1.1 × tekanan berkadar atau lebih rendah, mengikut perlindungan prosedur |
| Aplikasi utama | Ujian shell dan tempat duduk kilang untuk kebanyakan injap perindustrian | Perkhidmatan oksigen, sistem gas kering bersih, dan di mana cecair sisa adalah dilarang |
Bagi kebanyakan jenis injap dalam saluran paip air, wap, minyak dan gas, ujian hidrostatik ialah kaedah kilang yang diutamakan. Air adalah murah, selamat dan mudah dilupuskan. Kelemahan utama adalah keperluan untuk mengeringkan dan melindungi bahagian dalam injap selepas ujian, terutamanya untuk keluli karbon dan badan besi mulur. Ujian pneumatik dikhaskan untuk perkhidmatan yang pencemaran lembapan tidak boleh diterima—seperti talian bekalan oksigen, sistem gas ketulenan tinggi atau aplikasi kriogenik. Jika ujian pneumatik diperlukan, anda harus memastikan kawasan ujian dihalang, kakitangan dikecualikan, dan tekanan dinaikkan secara beransur-ansur dengan bekalan terkawal. Kepekaan ujian gas yang lebih tinggi juga menjadikannya kaedah pilihan untuk mengesan kebocoran tempat duduk yang sangat kecil dalam aplikasi spektrometri jisim helium, walaupun kaedah sedemikian biasanya digunakan untuk injap khusus dan bukannya produk industri standard.
Piawaian Pengujian Kebocoran Utama: API 598, ISO 5208 dan Seterusnya
Memahami hierarki piawaian ujian kebocoran membantu anda menentukan ujian yang betul untuk aplikasi anda dan juga membolehkan anda bertanya kepada pembekal soalan yang betul tentang prosedur ujian kilang mereka. Piawaian ini berbeza dalam skop, tekanan ujian, masa tahan dan klasifikasi kebocoran.
API 598 — Pemeriksaan dan Ujian Injap
API 598 ialah piawaian yang paling banyak digunakan untuk pemeriksaan dan ujian injap pengasingan—pintu gerbang, glob, bola, cek dan injap rama-rama. Ia menentukan tekanan ujian (kadaran 1.5× untuk cangkang, 1.1× untuk tempat duduk), tempoh tahan dan jadual kadar kebocoran. Untuk injap duduk lembut, API 598 pada asasnya memerlukan sifar kebocoran. Untuk injap dudukan logam, kadar kebocoran kecil yang dibenarkan adalah dibenarkan, berdasarkan saiz dan jenis injap.
ISO 5208 — Injap Perindustrian: Ujian Tekanan
ISO 5208 memperkenalkan sistem klasifikasi yang lebih berbutir dengan kadar kebocoran yang ditetapkan daripada Kadar A (tiada kebocoran yang dapat dikesan) melalui Kadar F dan seterusnya. Fleksibiliti ini membolehkan pembeli memilih kadar kebocoran yang sepadan dengan keperluan perkhidmatan mereka, dan bukannya menerima lalai tunggal. Sebagai contoh, Kadar A ditentukan untuk pengasingan berintegriti tinggi, manakala Kadar D atau E mungkin boleh diterima untuk perkhidmatan tidak kritikal di mana tangisan tempat duduk yang sedikit boleh diterima. Kadar tersebut mesti dipersetujui secara jelas dan ditulis ke dalam spesifikasi pembelian.
ASME B16.34 — Injap: Bebibir, Berulir dan Hujung Dikimpal
ASME B16.34 terutamanya mentakrifkan penarafan suhu tekanan dan piawaian dimensi untuk injap bebibir dan berulir. Ia mengandungi keperluan untuk ujian cangkang, tetapi ia tidak menyediakan jadual penerimaan kebocoran tempat duduk yang komprehensif. Oleh itu, apabila spesifikasi memetik ASME B16.34, kriteria ujian kebocoran tempat duduk biasanya diambil daripada API 598 atau ISO 5208 seperti yang dimasukkan ke dalam spesifikasi projek.
MSS SP-61 — Ujian Hidrostatik Injap Keluli
MSS SP-61 ialah piawaian ujian yang telah lama wujud untuk injap keluli. Skopnya adalah serupa dengan API 598, Terdapat sedikit perbezaan dalam masa penahanan dan kriteria penerimaan apabila dibandingkan secara langsung dengan API 598. Dalam amalan, API 598 telah menggantikan MSS SP-61 dalam kebanyakan spesifikasi moden, tetapi anda mungkin masih menemui MSS SP-61 dalam dokumentasi projek warisan.
ANSI FCI 70-2 — Kebocoran Tempat Duduk Injap Kawalan
ANSI FCI 70-2 (juga dikenali sebagai IEC 60534-4) digunakan untuk mengawal injap dan bukannya injap pengasingan. Ia mentakrifkan enam kelas kebocoran (Kelas I hingga VI) yang sepadan dengan pembinaan pengedap yang berbeza, daripada Kelas I (tempat duduk logam tanpa ujian tertentu) kepada Kelas VI (tempat duduk empuk tanpa kebocoran pada asasnya). Jika anda menentukan injap modulasi, piawaian ini menggantikan API 598 sebagai spesifikasi kebocoran tempat duduk yang mengawal.
Apabila memilih standard yang berkenaan, pertimbangkan jenis injap (pengasingan vs. kawalan), sektor industri (penapisan, air, kimia, kuasa) dan spesifikasi projek pembeli. Untuk injap bebola bebibir dalam aplikasi API 598 , ujian kebocoran tempat duduk ialah langkah penerimaan kilang wajib yang mengesahkan prestasi pengedap yang dijangka oleh pembeli.
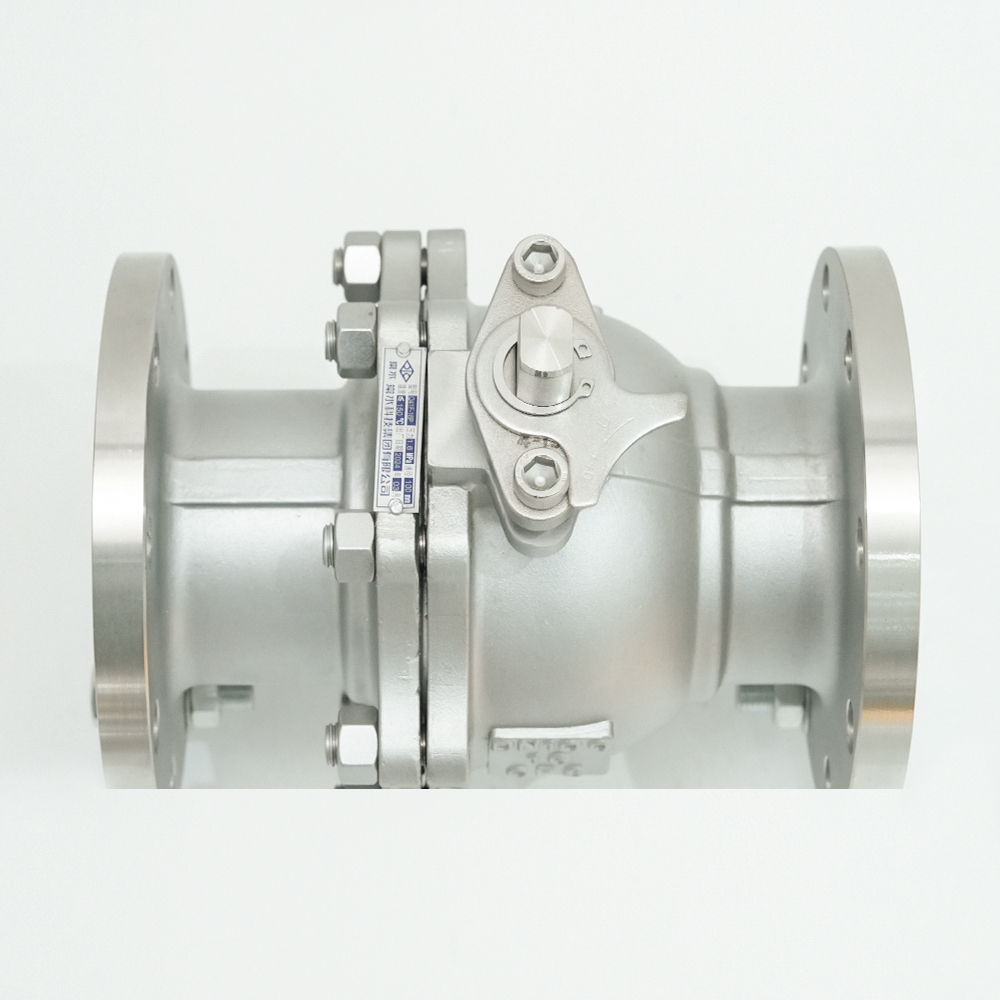 Injap Bebola Keluli Tahan Karat Pembekal Q41F-16P, Syarikat OEM/ODM - Changshu Changshui ialah pembekal Injap Bola Bebibir Keluli Tahan Karat tersuai China Q41F-16P dan Injap Bebola Bebibir Keluli Tahan Karat OEM/ODM Q41F-16P com... Lihat Produk →
Prosedur Ujian Kebocoran Injap Langkah demi Langkah
Ujian kebocoran kilang standard mengikut urutan logik yang memaksimumkan kebarangkalian mengesan kecacatan sambil meminimumkan risiko merosakkan injap. Langkah berikut mencerminkan amalan industri biasa untuk ujian hidrostatik:
- Sediakan injap. Keluarkan semua bahan asing, skala, kotoran dan cip pemesinan dari bahagian dalam injap. Bersihkan permukaan pengedap dengan berhati-hati. Sahkan bahawa injap berada dalam kedudukan tertutup sepenuhnya.
- Pasang dan isi. Pasang injap pada lekapan ujian dengan kosong atau palam pada bebibir terbuka. Isi rongga injap sepenuhnya dengan medium ujian, pastikan semua udara dialihkan dari titik tertinggi.
- Ujian cangkerang. Tekan injap pada nilai yang ditetapkan (biasanya 1.5× tekanan terkadar). Tahan untuk tempoh yang diperlukan—API 598 menentukan masa tahan antara 15 saat untuk injap kecil (DN ≤ 50) hingga 120 saat untuk injap besar (DN ≥ 600). Periksa secara visual keseluruhan permukaan luaran termasuk badan, bonet, dan kawasan pengedap batang. Sebarang kebocoran yang kelihatan adalah alasan untuk penolakan.
- Kurangkan tekanan dan bersedia untuk ujian tempat duduk. Buang tekanan, kemudian halakan injap supaya elemen penutup diposisikan untuk menerima medium ujian dari sisi yang diperlukan. Untuk injap dua arah, pengilang boleh melakukan ujian tempat duduk dalam satu arah jika reka bentuk tidak mempunyai arah tempat duduk pilihan.
- Ujian kebocoran tempat duduk. Tekan semula injap pada tekanan ujian tempat duduk (biasanya 1.1× tekanan terkadar). Untuk injap duduk lembut, kriteria penerimaan adalah tiada kebocoran yang boleh dilihat. Untuk injap dudukan logam, kumpulkan kebocoran melalui bolong hiliran dan ukurnya mengikut kadar yang dibenarkan daripada piawaian yang mengawal.
- Rekod keputusan. Dokumentasikan medium ujian, tekanan ujian, masa tahan, kebocoran yang diperhatikan, suhu ambien dan nama pengendali. Rekod ini adalah asas bagi sijil ujian kilang.
- Pengendalian pasca ujian. Toskan medium ujian, keringkan rongga injap, dan gunakan perlindungan kakisan jika perlu. Untuk injap dengan tempat duduk elastomer, pastikan bahawa sebarang sisa air tidak kekal bersentuhan dengan bahan pengedap untuk tempoh yang lama.
Kesilapan Biasa dan Salah Tanggapan dalam Ujian Kebocoran Injap
Walaupun dengan prosedur yang ditulis dengan baik, ralat berulang tertentu boleh menjejaskan kesahihan ujian kebocoran. Kesedaran tentang perangkap ini membantu kedua-dua pengilang dan pemeriksa mengekalkan integriti ujian.
Memendekkan Masa Tahan untuk Mempercepatkan Pengeluaran
Ujian ringkas selama beberapa saat mungkin mendedahkan banjir yang jelas, tetapi ia tidak boleh mendedahkan rembesan perlahan melalui celah kecil atau tempat duduk yang tidak sempurna. Masa tahan yang dinyatakan dalam API 598 dan ISO 5208 wujud untuk membolehkan tekanan menjadi stabil dan kebocoran mikro kelihatan. Penyimpangan daripada tempoh yang ditetapkan harus dianggap sebagai kegagalan proses, bukan peningkatan kecekapan pengeluaran.
Sensitiviti Sederhana Ujian Mengelirukan dengan Keadaan Perkhidmatan
Ujian hidrostatik dengan air adalah kurang sensitif berbanding ujian pneumatik apabila dilakukan pada tekanan yang sama, kerana kelikatan air yang lebih tinggi dan tegangan permukaan menahan aliran melalui laluan mikroskopik. Ini tidak menjadikan ujian hidrostatik salah—ia adalah kaedah yang betul untuk kebanyakan ujian kilang—tetapi ini bermakna injap yang lulus ujian udara pada tekanan rendah mungkin masih gagal dalam ujian hidrostatik pada tekanan tinggi, dan sebaliknya. Medium ujian mesti sepadan dengan profil risiko dan aplikasi perkhidmatan.
Menguji Tanpa Membersihkan Permukaan Pengedap
Pasir, serpihan pemesinan atau skala pada tempat duduk injap boleh menutup laluan kebocoran, menghasilkan hasil "laluan" palsu yang hilang hanya selepas injap dalam perkhidmatan dan serpihan dihanyutkan. Membersihkan permukaan dalaman dan menutup muka adalah prasyarat wajib, bukan langkah pilihan.
Mengabaikan Perbezaan Antara Ujian Cangkang dan Tempat Duduk
Injap yang lulus ujian cengkerang belum layak untuk kekejangan tempat duduk, dan injap yang lulus ujian tempat duduk pada tekanan rendah tidak membuktikan integriti sempadan tekanannya. Setiap ujian mengesahkan sifat yang berbeza dan mempunyai ambang penerimaannya sendiri.
Menghadapi Kesan Suhu pada Tekanan Ujian
Tekanan ujian hidrostatik ditetapkan untuk suhu rujukan. Jika cecair ujian menjadi panas semasa ujian—melalui pengepaman tenaga atau keadaan ambien—tekanan mungkin meningkat melebihi nilai yang dimaksudkan. Sebaliknya, cecair penyejuk boleh menyebabkan tekanan yang dipaparkan menurun, yang membawa kepada kegagalan palsu. Benarkan sistem menjadi stabil sebelum merekodkan tekanan.
Bagaimana Ujian Kebocoran Injap Mempengaruhi Kualiti Injap dan Pemilihan Pembekal
Ketegasan program ujian kebocoran pengeluar adalah penunjuk langsung budaya kualiti keseluruhan mereka. Pembekal yang menjalankan ujian mengikut piawaian yang diiktiraf, mendokumenkan keputusan sepenuhnya dan boleh menjelaskan kriteria penerimaan mereka berkemungkinan akan menggunakan ketelitian yang sama untuk pemilihan bahan, pemesinan dan pemasangan.
Apabila menilai pengeluar injap, anda harus meminta lebih daripada pernyataan generik "diuji setiap API 598." Laporan ujian kilang yang boleh dipercayai termasuk:
- Piawaian khusus (API 598, ISO 5208) dan edisi yang dirujuk;
- Tekanan ujian digunakan dan masa tahan untuk kedua-dua ujian shell dan tempat duduk;
- Kadar kebocoran yang diukur untuk ujian tempat duduk, bukan sekadar tatatanda "lulus/gagal";
- Medium ujian dan suhu ambien semasa ujian;
- Pengenalan pengendali dan tarikh ujian.
Pengeluar yang mempunyai makmal metalurgi dalaman, bangku ujian injap khusus dan peralatan analisis spektrokimia biasanya mempunyai kawalan proses yang lebih ketat berbanding mereka yang melakukan ujian penyumberan luar. Ini adalah titik praktikal untuk pembeli. Apabila anda menilai pembekal yang berpotensi julat injap besi mulur , tanyakan cara protokol ujian kilang mereka berfungsi, kadar kebocoran yang mereka pegang untuk stok standard, dan sama ada anda boleh menyaksikan ujian semasa lawatan penerimaan kilang. Pengeluar yang bereputasi akan mengalu-alukan penelitian sedemikian.
 Pengilang Injap Besi Mulur, Kilang Injap Besi Tuang Changshui Technology Group Co., Ltd. ialah Pengilang Injap Besi Mulur China dan Kilang Injap Besi Tuang, kami menawarkan Besi Mulur Tersuai... Lihat Produk →
Kesimpulan: Membina Keyakinan Melalui Ujian Kebocoran yang Teliti
Ujian kebocoran injap ialah jambatan praktikal antara reka bentuk injap dan prestasi yang boleh dipercayai di lapangan. Perbezaan antara kebocoran luaran (ujian cangkang) dan kebocoran dalaman (ujian tempat duduk) adalah asas, dan pilihan medium ujian—hidrostatik vs. pneumatik—mesti sepadan dengan keperluan perkhidmatan dan kekangan keselamatan aplikasi. Piawaian yang paling kerap anda hadapi—API 598, ISO 5208, ASME B16.34, MSS SP-61 dan ANSI FCI 70-2—masing-masing memainkan peranan yang berbeza dalam mengawal prosedur ujian dan kriteria penerimaan.
Ujian tidak berakhir di pintu masuk kilang. Injap yang dipasang dalam perkhidmatan kritikal hendaklah diuji semula secara berkala sebagai sebahagian daripada program penyelenggaraan pencegahan, terutamanya selepas pembaikan atau pembongkaran. Prinsip yang sama bagi permukaan pengedap bersih, tekanan ujian yang betul, dan kriteria penerimaan yang didokumenkan digunakan dalam persekitaran bengkel seperti yang berlaku di tingkat pengeluaran.
Apabila anda mendapatkan injap, gunakan pengetahuan ujian kebocoran sebagai sebahagian daripada kanta penilaian pembekal anda. Minta dokumentasi ujian yang jelas, sahkan bahawa kriteria penerimaan yang dinyatakan sejajar dengan keperluan perkhidmatan anda dan kekalkan perhatian terhadap isyarat kualiti yang disediakan oleh program ujian pengeluar. Injap yang telah lulus ujian kebocoran yang dilaksanakan dengan baik ialah injap yang boleh anda percayai dengan keselamatan pekerja anda dan kesinambungan proses anda.